销售热线:15637161999 0371-64696720
销售热线:15637161999 0371-64696720
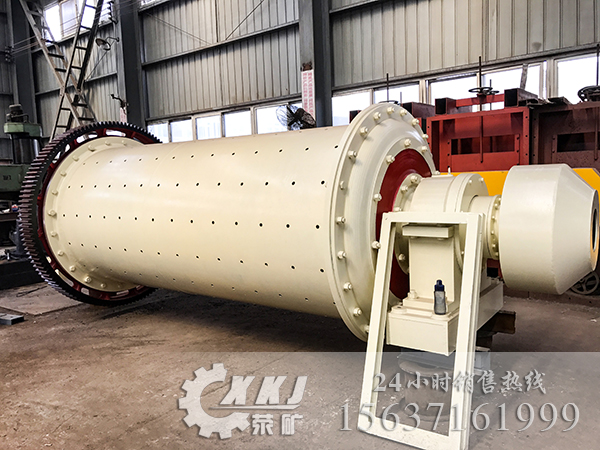
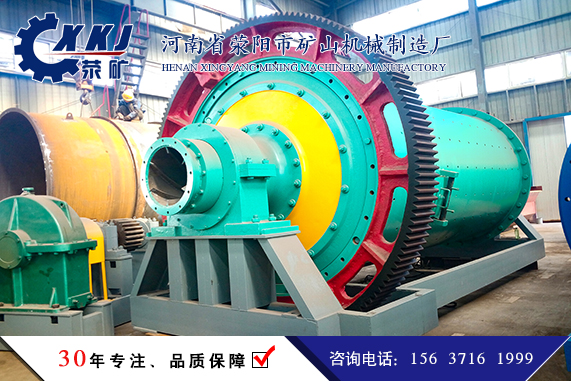
润滑是圆锥球磨机稳定运行、延长轴承与齿轮寿命的核心工作,整机分为主轴承、大小传动齿轮、减速机、电机轴承、各黄油嘴铰接点几大润滑点位,分为循环稀油润滑与锂基脂干油润滑两种方式,必须定点、定质、定量、定时加注,杜绝混油、缺油、脏油运行。
一、各润滑点位、用油与润滑方式
主轴承(中空轴轴瓦) 多采用稀油循环润滑系统,配套油泵、油箱、过滤器、冷却装置。推荐夏季 68# 机械油,冬季 46# 机械油;开机前先启动油泵,油压保持 0.05–0.2MPa,观察回油通畅,形成稳定油膜后方可启动主机。新设备运行满 30 天全部放油清洗油箱管路,更换新油;后续正常工况每 6 个月换油一次,多尘高温环境缩短周期。运行中轴承温度控制≤55℃,超温及时停机排查。
大小开式齿轮(边缘传动) 选用 220# 重负荷开式齿轮油,可采用自动喷油润滑或者人工涂抹。保证齿面均匀附着油膜,减少齿面冲击磨损;及时清理齿面矿粉、杂质,避免磨粒磨损。每班检查齿面润滑状态,定期补油,换油时清理齿轮罩积垢。
减速机 加注重负荷工业齿轮油,油浴飞溅润滑。油位保持在油标上下刻度之间,油位过低润滑不足,过高发热增大阻力。新机 300~500 小时首换油,之后每 1500–3000 小时换油,放油建议趁热排放,彻底清洗箱体。
电机轴承、小齿轮轴承、各密封黄油嘴 使用 3# 锂基润滑脂,油枪加注干油。每班或每 2~3 天按需补脂,加注至旧脂轻微溢出即可,不要过量注脂,防止轴承发热。
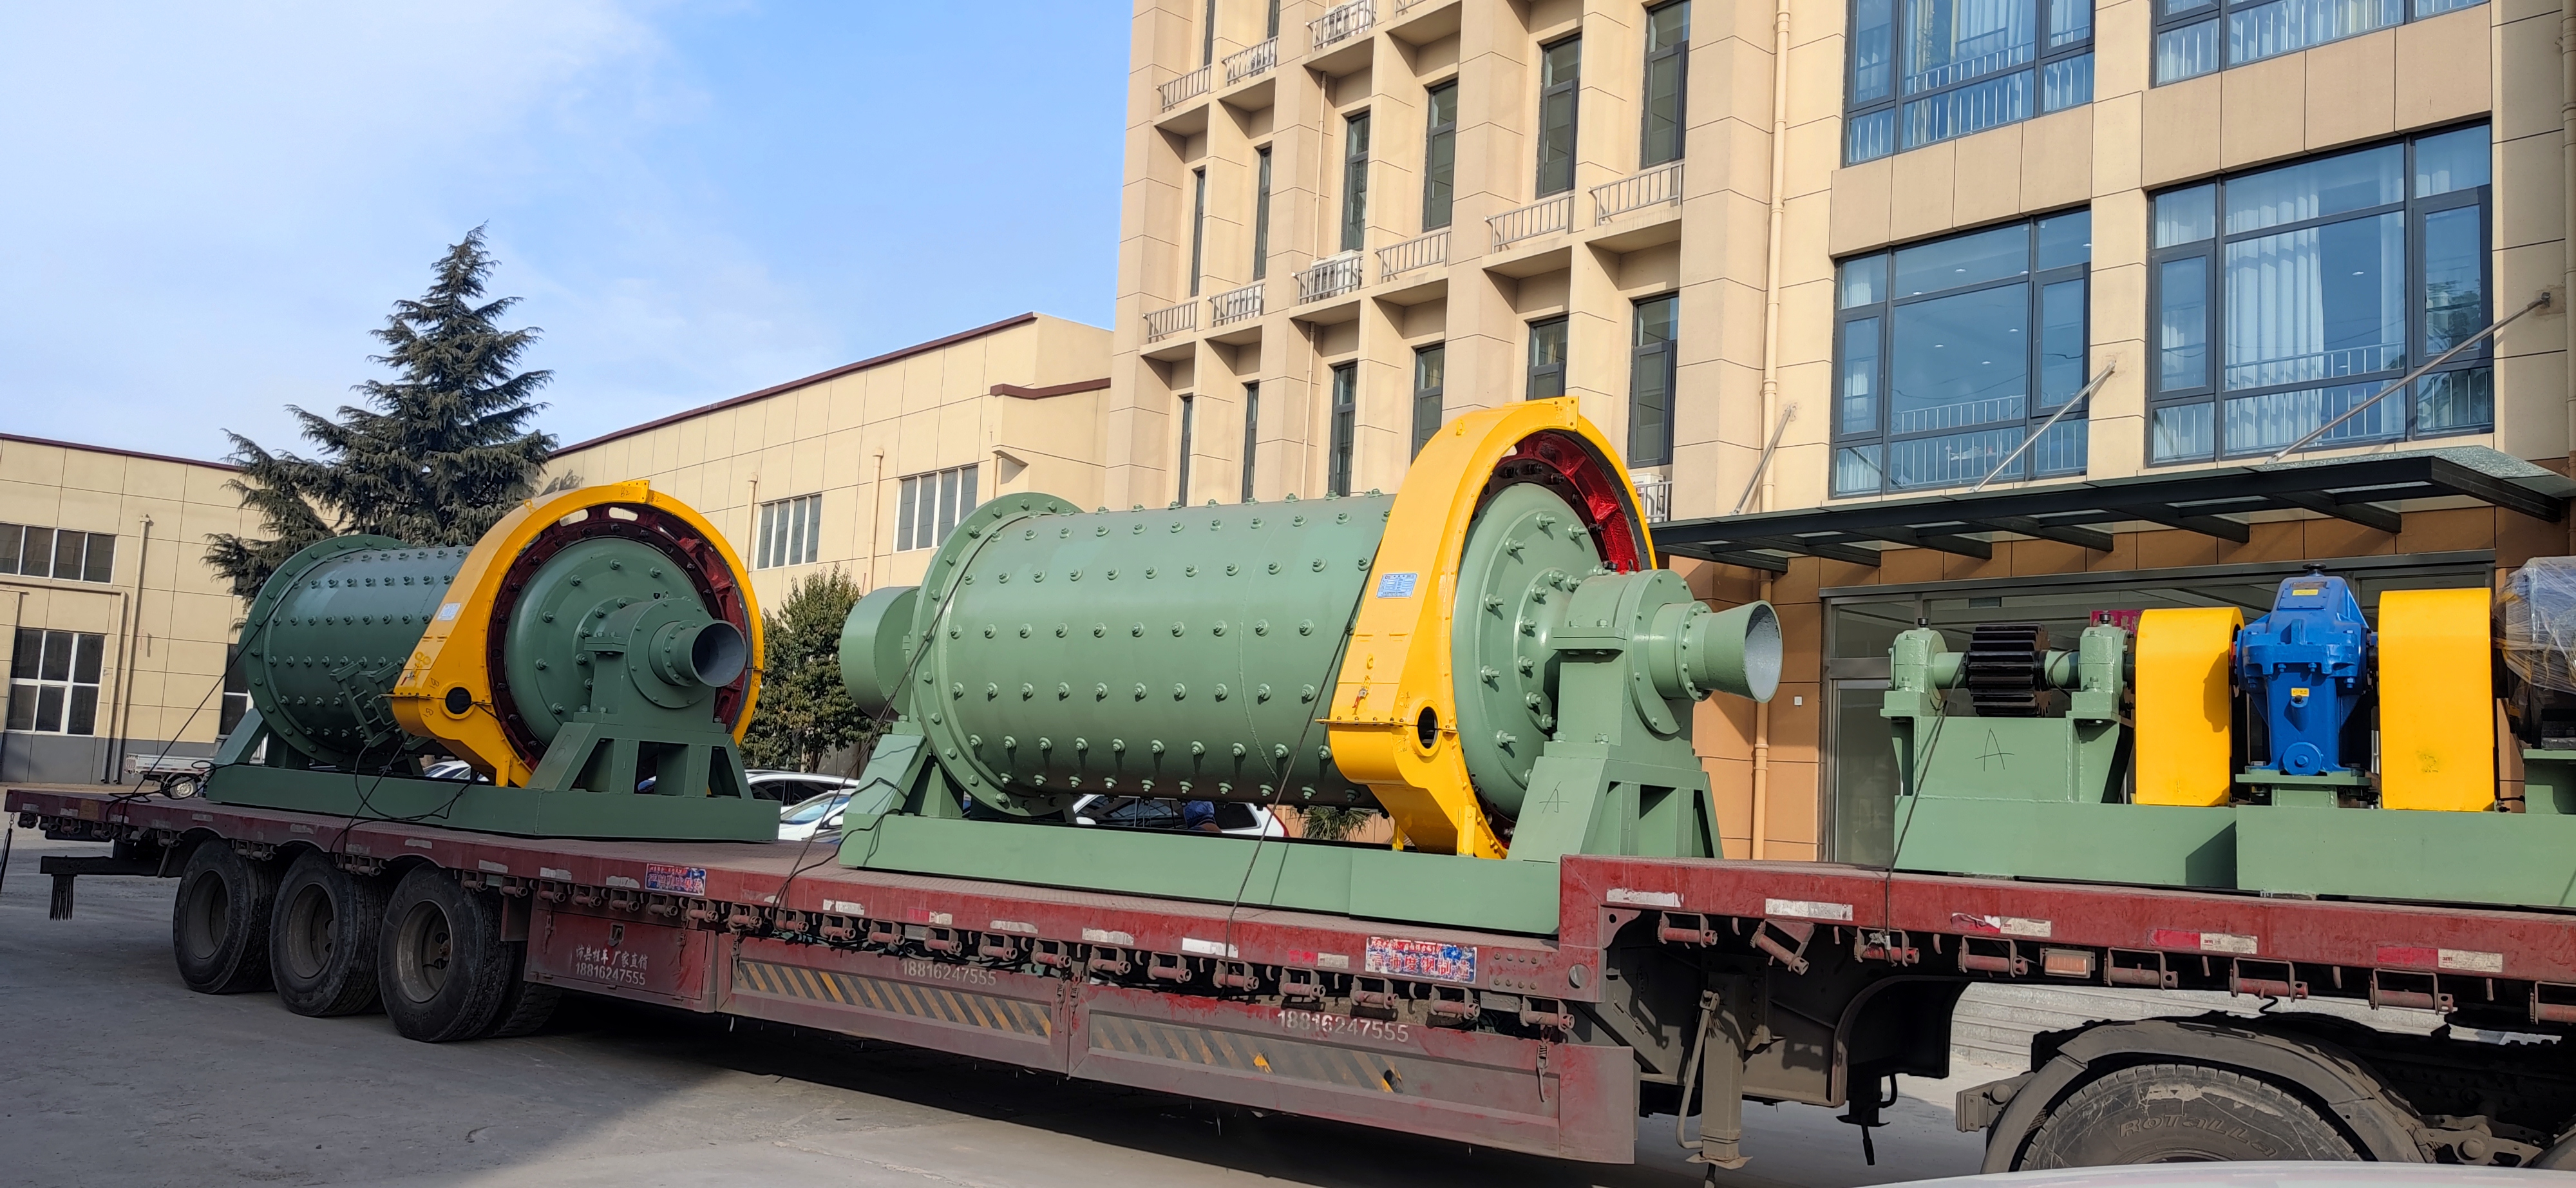
二、日常润滑巡检流程
开机前:检查油箱油位、油泵油压、油管有无堵塞渗漏,黄油嘴齐全无损坏。
运行中:每 4 小时巡检一次,查看回油、油温、有无漏油,监听齿轮运转声音;一旦油压掉压、断油,立刻停机,严禁强行运转烧瓦。
停机后:清理润滑部位粉尘矿浆,做好润滑记录,记录补油、换油时间、油品型号。
三、润滑重要注意事项
不同牌号润滑油禁止混用,换油时必须清洗油箱、管路、过滤器,防止油品变质结块。
油品保持清洁,加油工具过滤,防止矿砂、杂质进入轴承与齿轮副。
冬季低温环境,注意润滑油粘度变化,必要时选用低温油品;长期停机放空轴承冷却水,防止冻裂轴瓦。
密封件老化破损及时更换,矿浆粉尘进入润滑系统会快速造成轴承、齿轮磨损。
严禁缺油干磨、过量注油,缺油烧瓦是圆锥球磨机高发故障。
总页数:1 页 第 1页